
Automatické hydraulické nůžky: typy, specifikace a průvodce výběrem
Tento posun je nejdůležitější tam, kde je stříhání umístěno v přední části výrobní linky – ve výrobě strojů, metalurgických pracích, v leteckých plechových dílnách a v odděleních tváření lehkého průmyslu. Praktickou otázkou pro většinu kupujících není, zda automatizace pomáhá; jde o to, které uspořádání stroje, sada specifikací a ovládací sada odpovídají materiálu, který skutečně řežou.
Jak vlastně fungují automatické hydraulické nůžky
Princip fungování je přímočarý. Hydraulické válce pohánějí horní nosník dolů a nůž namontovaný na tomto nosníku protíná pevný spodní nůž a vytváří čisté oddělení podél linie řezu. Řezná síla pochází spíše z tlaku oleje než z hybnosti setrvačníku, což je důvod, proč hydraulické nůžky zůstávají ovladatelné i ve spodní části zdvihu.
Automatická část je o ovládání. Řídicí jednotka CNC umístí zadní doraz, posune paprsek a nastaví vůli kotouče a úhel čela z uloženého programu. U ručních nůžek je každý z nich samostatným úkolem nastavení. Na automatickém stroji obsluha zvolí program a stroj se sám připraví. Hydraulický systém si zaslouží stejnou pozornost jako radlice, protože technické chování hydraulického systému na CNC nůžkách přímo ovlivňuje rychlost cyklu, kvalitu řezu a dlouhodobou spolehlivost.
Gilotina nebo otočný paprsek: Nejprve vyberte rozvržení
Automatické hydraulické nůžky jsou postaveny na dvou hlavních mechanických uspořádáních a nejsou vzájemně zaměnitelné. Každé uspořádání vyhovuje jinému profilu výroby.
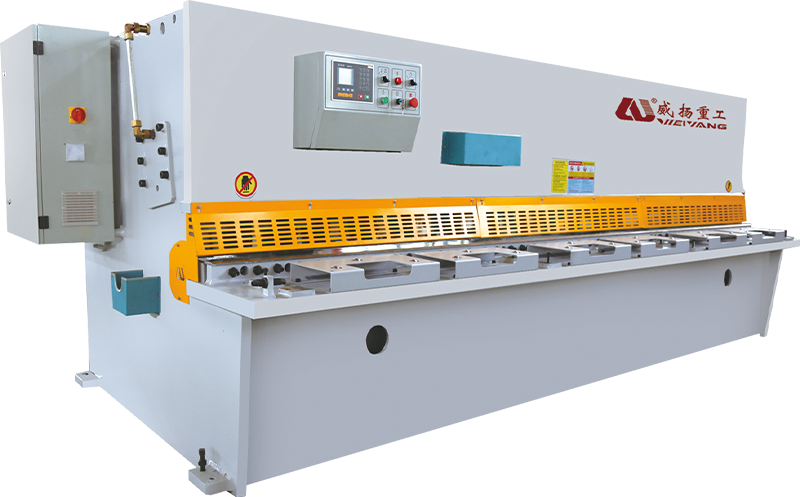
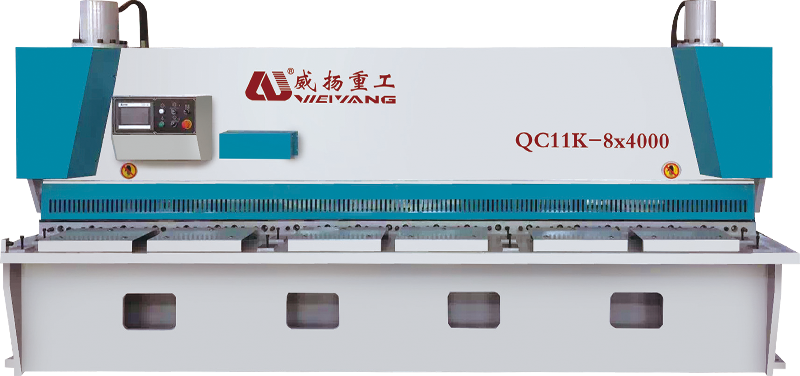
- Gilotinové (bránové) nůžky posuňte horní čepel rovně dolů, rovnoběžně se spodní čepelí. Pevný rám odolává vychýlení, dráha čepele zůstává kolmá a stroj drží lepší přesnost ostří na silném plechu. Toto rozvržení zvolte, pokud je váš typický materiál větší než 10 mm nebo pokud jsou čtvercové, rovné řezané hrany náročným požadavkem.
- Nůžky s výkyvným nosníkem otáčejte horní radlicí kolem čepu, což snižuje potřebnou řeznou sílu a zjednodušuje rám. Jsou lehčí a kompaktnější a pracují velmi dobře od 0,5 mm do zhruba 8–10 mm měkké oceli – nejběžnější rozsah střihu v obecné výrobě.
Užitečné pravidlo: pokud je většina vaší práce menší než 8 mm, stroj s otočným nosníkem obvykle nabízí nejlepší rovnováhu mezi cenou, rychlostí a půdorysem dílny. Pokud pravidelně řežete 10 mm a více, tužší konstrukce brány ospravedlňuje její vyšší investiční náklady.
Šest specifikací, které rozhodují o výkonu stroje
Brožura uvádí mnoho čísel. Šest z nich vám řekne, zda se nůžky hodí k práci, kterou skutečně stříháte.
| Specifikace | Typický rozsah | Výrobní dopad |
|---|---|---|
| Maximální tloušťka řezu | 4–25 mm (měkká ocel) | Určuje velikost rámu, výkon čerpadla a rozsah mezery mezi lopatkami |
| Délka řezu | 2 500–6 000 mm | Definuje největší list, který můžete zpracovat v jednom průchodu |
| Zdvih a přesnost zpětného dorazu | 500–800 mm; ±0,05–0,1 mm | Řídí opakovatelnost rozměrů napříč dávkami |
| Úhel čela | 0,5°–2,5° | Nižší sklon snižuje zkreslení součásti; vyšší sklon řeže tlustší plech |
| Nastavení vůle čepele | CNC-automatické (asi 5–10 % tloušťky plechu) | Zlepšuje kvalitu ostří a prodlužuje životnost kotouče |
| Rychlost řezání | 6–18 úderů za minutu | Nastavuje tempo linek dávkového řezání |
Vztahy jsou důležitější než čísla. Tloušťka řezu zvyšuje náklady na rám a hydrauliku. Úhel čela a vůle kotouče jsou dvě nastavení, která změní průměrný řez na čistý. Přesnost zpětného dorazu rozhoduje o tom, zda se hotové díly během dlouhé šarže od sebe oddělují. Stroj, který dobře zaboduje v těchto třech dvojicích – síla, geometrie, polohování – je ten, který bude i za patnáct let stále v kurzu.
Co zkušení kupující před podpisem zkontrolují
Stroj může v showroomu vypadat přesvědčivě a i po šesti týdnech dvousměnného provozu zklamat. Zkušení kupující se podívají za barvu a zkontrolují čtyři oblasti.
- Tuhost rámu. Rám se vychyluje, když kotouč působí silou na délku řezu. Svařovaný rám se silnými bočními deskami a správným odlehčením pnutí udržuje průhyb dostatečně nízký, aby čepel zůstala rovnoběžná s ložem. Lehký rám se projevuje špatnou rovnoběžností a předčasným opotřebením čepele.
- Hydraulické komponenty a chlazení. Pumpa, ventily a těsnění válce definují sval stroje. Pro nepřetržitý provoz není chlazení hydraulického oleje volitelné; horký olej mění chování při řezání a urychluje opotřebení těsnění.
- CNC ovladač a programování. Řízení by mělo ukládat materiálové programy a usnadňovat jejich vyvolání. Praktický test: může operátor nastavit novou dávku bez otevření manuálu?
- Materiál čepele a mechanismus mezery čepele. Kvalita oceli čepele se projevuje v intervalech broušení. CNC nastavení mezery mezi lopatkami udržuje vůli na správném procentu tloušťky desky, což má nejpřímější vliv na tvorbu otřepů a kvalitu hran.
Polohování, seřízení a potvrzení mezi jednotlivými řezy trvalo minuty. U automatických hydraulických nůžek to trvá několik sekund – a odtud ve skutečnosti pochází zvýšení produktivity.
Bezpečnost a podpora doplňuje seznam. Ochrany vyhovující CE, světelné závory, systém nouzového zastavení a uvedení do provozu vyškolenými techniky nejsou příslušenstvím. Střihací stroj vyvine dostatečnou sílu k proříznutí tlusté oceli za méně než sekundu; v den instalace si zaslouží stejnou úctu jako ve výrobě.
Kde se automatické stříhání vrátí nejrychleji
Návratnost je nejrychlejší v obchodech, které řežou stejné rodiny materiálů v opakovaných dávkách. In strojní výroba například nůžky přivádějí polotovary do ohýbacích, svařovacích a dokončovacích stanic; když je mezera nesprávná, každá následná stanice platí za chybu. Automatické určování polohy odstraňuje nejběžnější zdroj této chyby – ruční nastavení mezi dávkami.
Stejná logika platí v metalurgických závodech a odděleních leteckého plechu, kde kvalita hran a rozměrová konzistence jsou explicitními požadavky. V lehkém průmyslu – regály, panely, skříně – se přínos projeví jako výkon za směnu.
Pokud automatické polohování ušetří 15 až 20 sekund na řez, linka vyřezávající 200 polotovarů denně obnoví více než hodinu času obsluhy. Při dvou směnách je to každý den kapacita navíc.
Objevují se i materiálové úspory. Správně nastavená mezera čepele pro tloušťku materiálu vytváří ostří bez otřepů, což znamená méně brusných průchodů, méně vyřazených dílů a čepel, která zůstane déle ostrá. Tyto úspory jsou menší než úspory práce, ale kumulují se při každém řezu, který stroj provede.
Dlouhodobé udržování přesného automatického smyku
Automatické hydraulické nůžky nejsou bezúdržbový stroj; je to stroj, jehož údržbu je snadnější naplánovat. Investici chrání tři návyky.
- Při každé změně tloušťky materiálu zkontrolujte mezeru nožů. Správná vůle je zhruba 5 až 10 procent tloušťky desky; příliš velká mezera vytváří svinuté hrany a silné otřepy.
- Udržujte hydraulický olej na správné hladině, teplotě a čistotě. Znečištěný olej je nejčastější příčinou pomalého pohybu paprsku a nestejnoměrné řezné síly.
- V pravidelných intervalech kalibrujte zadní doraz. I malý posun změní specifikaci ±0,1 mm na generátor přepracování.
Čepel se místo řezání trhá, ostří se kutálí a hladina hluku stoupá. Nekorigovaný kotouč vytváří mikročipy a mezerový mechanismus se opotřebovává nerovnoměrně.
A jedno pravidlo se nikdy nemění: držte ruce mimo oblast řezání. Operátor není součástí strojového cyklu – to je celý smysl automatizace.
I malé hydraulické nůžky vyrobí desítky tun řezné síly. Světelné závory, dvouruční ovládání a mechanické kryty jsou instalovány z jednoho důvodu: jsou jediné věci rychlejší než paprsek.
Rozhodování, které vyhovuje vaší podlaze
Automatické hydraulické nůžky si vydobyjí své místo, když na propustnosti, opakovatelnosti a nezávislosti obsluhy záleží více než na nejnižší možné pořizovací ceně. Začněte s rozložením — otočný nosník pro střední plech, vratové nůžky pro těžší plech. Ověřte šest specifikací podle rozsahu materiálů, který skutečně zpracováváte. Zkontrolujte rám, hydrauliku, ovladač a mechanismus čepele se stejnou péčí, jako byste věnovali ohraňovacímu lisu nebo laserovému řezači. A považujte bezpečnost za součást konstrukce stroje, nikoli za navýšení nákladů.
Pokud váš obchod vyřeže více než několik desítek polotovarů denně a opakuje stejné rodiny dílů, automatizace není luxus. Vyberte si stroj, který si zachová svou toleranci v rámci celé série – rozdíl v ceně stroje se často vrátí životností břitu a vyřazenými díly během prvního roku.
Související produkt
-
 +86-13813747229
-
 [email protected]
-
 č. 22 Haifang Avenue, město Chengdong, město Hai'an, provincie Jiangsu, Čína.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Všechna práva vyhrazena.
