
Hydraulické nůžky pro těžký provoz: Kapacita, typy a průvodce nákupem
Výběr vybavení · Výroba plechů
Hydraulické nůžky pro těžký provoz: Vyrobeno pro tlustý plech
Údaje o tonáži vám řeknou méně než tuhost rámu, geometrie sklonu a ovládání mezery mezi lopatkami. Zde je to, co ve skutečnosti odděluje lehkoběžné nůžky od stroje, který můžete provozovat po celá desetiletí.
Dílna, která převezme zakázku na 16mm plech z měkké oceli, se to rychle naučí. Nůžky s výkyvným paprskem, které zpracovávaly 6 mm plech, se začnou chvět, řezná hrana se převalí a čepel se vychýlí jen natolik, aby byla každá deska mírně lichoběžníková. Stroj není rozbitý; dělá práci, pro kterou nebyla architektura nikdy navržena. Hydraulické nůžky pro velké zatížení jsou stavěny přesně pro tento druh práce – tloušťky plechu od zhruba 10 mm do 25 mm a více – a rozhodnutí o nákupu by mělo začít u materiálu, který denně stříháte, nikoli u ceníku.
Co vlastně dělá střihací stroj „těžkým provozem“
Tato fráze se rychle připojí k lehkým strojům, takže pomůže podívat se spíše na techniku než na nálepku. Čtyři prvky oddělují pravé nůžky na plechy od příliš sebevědomého stroje na plech.
Rámová struktura. Řezání tlustého plechu tlačí velké boční síly do spodní čepele, lůžka a bočních rámů. Nůžky pro velké zatížení používají předepjaté, celosvařované ocelové rámy obrobené v jednom nastavení, takže podpěra čepele zůstává po léta provozu rovnoběžná. Hmotnost rámu není marnost; je to rozdíl mezi konstantní linií řezu a rámem, který se ohýbá do mělkého oblouku.
Pohyb čepele a hrábě. Horní čepel je nakloněná, takže zabírá vždy pouze krátký segment. Lehčí stroje drží úhel čela pevně; modely pro velké zatížení vám umožní upravit. Vyšší sklon snižuje řeznou sílu na tlustém plechu, zatímco nižší sklon udržuje okraje tenkých plechů rovné – jeden z nejméně diskutovaných a nejužitečnějších ovládacích prvků na moderních nůžkách.
Hydraulické přidržovače. Deska nad 10 mm je dostatečně tuhá, aby se během zdvihu zvedla, a když se zvedne, řez se toulá. Více hydraulických upínacích válců přitlačuje obrobek ke stolu v průběhu celého cyklu a jejich upínací síla je stejně rozhodující jako nosnost hlavního válce.
Ovládání mezery mezi lopatkami. Mezera mezi horním a spodním břitem určuje velikost otřepu a přímost břitu. Těžké stroje nabízejí přesnou, nastavitelnou mezeru namísto spoléhání se na podložky a odhady – obvykle 5 až 10 procent tloušťky materiálu. Velkou pozornost si zaslouží i hydraulický okruh, který to všechno pohání; způsob, jakým se zvyšuje tlak, synchronizuje válce a obnovuje se mezi zdvihy, určuje, jak se stroj cítí v rušné směně. The technické vlastnosti hydraulického systému na CNC nůžkách vysvětlit to podrobněji.
Nůžky pro velké zatížení si své jméno získávají ve druhé polovině směny, kdy se rám zahřeje, olej dosáhl provozní teploty a kotouč se stále setkává s deskou pod stejným úhlem jako při prvním ranním řezu.
Gilotina nebo výkyvný paprsek: dvě architektury pro různé práce
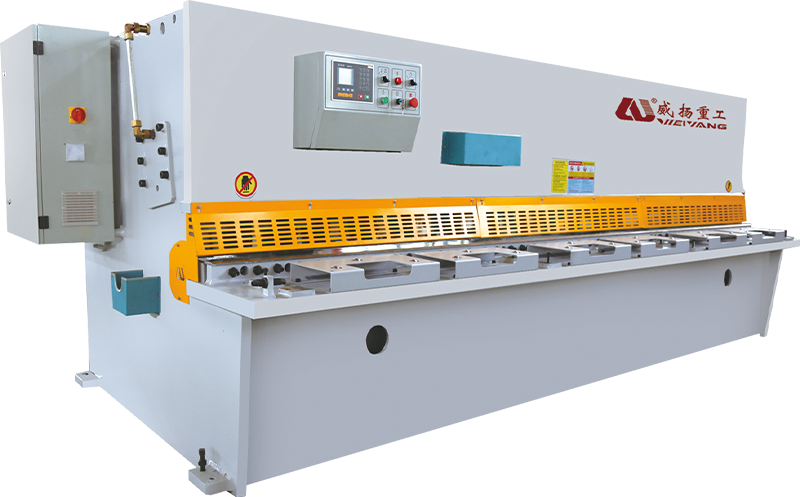
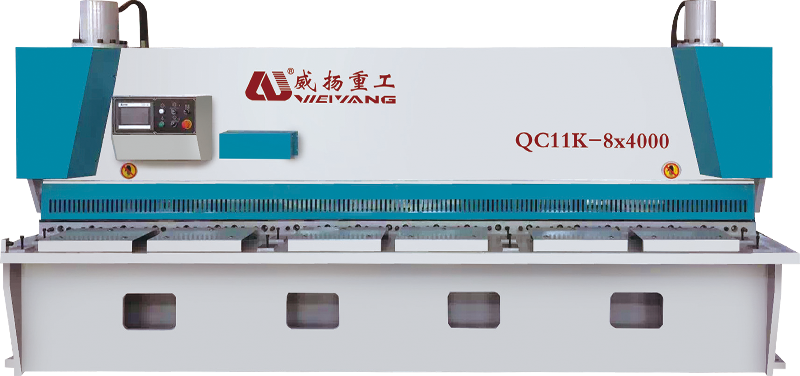
Většina těžkých hydraulických nůžek spadá do jednoho ze dvou táborů. Hydraulická gilotina – často nazývaná vratové nůžky – žene čepel dolů v přímé svislé dráze. Nůžky s výkyvným paprskem upevňují horní list na otočná ramena, takže během zdvihu sleduje mírný oblouk. Ani jeden typ není univerzálně lepší; rozhodnutí závisí na rozsahu tloušťky, který dominuje vašemu obchodu.
Protože čepel gilotiny zůstává kolmá ke stolu, vytváří čistší a předvídatelnější řezy na silném materiálu a geometrie drží při opakovaných silných tahech. Toto je architektura specifikovaná pro plechy o tloušťce 13 až 25 mm, konstrukční ocelové práce a jakékoli operace, kde na kvalitě hran záleží více než na rychlosti cyklu. Stroj je těžší, fyzicky větší a jeho instalace je dražší – ale tato hmotnost vám vyhovuje při každém řezu.
Nůžky s výkyvným nosníkem mají naopak méně pohyblivých částí a mnohem menší půdorys. Na tenkém a středním plechu se cyklují rychleji, díky čemuž se přirozeně hodí pro výrobní provozy, které řežou až do tloušťky asi 10 nebo 12 mm. Dráha čepele je spíše oblouk než skutečná vertikální čára, takže geometrie břitu na velmi silné desce je o něco méně shovívavá. Pokud váš rozsah tloušťky zřídka přesahuje 12 mm, může být vše, co potřebujete, dobře postavené nůžky s otočným nosníkem.
| Ohleduplnost | Gilotina (stříhání brány) | Smyk otočného nosníku |
|---|---|---|
| Dráha čepele | Přímý vertikální pohyb | Otočný oblouk |
| Typický rozsah pro velké zatížení | 13–25 mm a více | 4–13 mm |
| Kvalita hran na tlustém plechu | Výborná, stabilní | Dobré do cca 10–12 mm |
| Rám a stopa | Těžší, větší | Kompaktní, lehčí |
| Nejlépe se hodí | Konstrukční ocel, výroba plechů | Plechová, lehká a střední výroba |
| Hydraulická složitost | Více válců, hlubší postel | Jednodušší obvod |
Specifikace, které rozhodují o tom, zda stroj vydrží
Stroj inzerovaný jako „20 mm × 2500 mm“ může stále selhat při nepřetržité práci, protože typový štítek popisuje ideální řez, nikoli okraj za ním. Při porovnávání těžkých hydraulických nůžek zkontrolujte následující čísla a mechanismy.
- Tloušťka a délka řezu. Přizpůsobte hodnocení vašemu nejběžnějšímu materiálu, ne občas silnému plechu. Stroj 16×2500 slouží dílně, která žije na plechu 10–16 mm mnohem lépe než nadrozměrný stroj 25×3000, který většinou běží na 10 mm.
- Rozsah úhlu čela. Variabilní sklon, obvykle kolem 0,5° až 2,5°, vám umožňuje snížit sklon pro tenké plechy a zvýšit jej pro tlustý plech – to značně rozšiřuje užitečný rozsah stroje.
- Nastavení mezery mezi lopatkami. Nezávislá, mikronastavitelná nastavení s jasnými údaji znamenají rychlejší přepínání a konzistentní kontrolu otřepů od dávky k dávce.
- Údery za minutu. Těžké stroje běžně provozují 8 až 20 zdvihů za minutu. Skutečný výkon závisí více na délce řezu a tloušťce plechu než na čísle titulku.
- Výkon motoru a hydraulický tlak. Ověřte jmenovitý výkon motoru a pracovní tlak systému a potvrďte, že chladič oleje je dimenzován pro nepřetržitý, nikoli příležitostný provoz.
- Rozsah zadního rozchodu. Programovatelný zadní doraz s přesností opakování kolem ±0,5 mm promění ruční nůžky na produkční řezací stanici.
- Materiál čepele a hrany. Kvalitní břity se čtyřmi použitelnými břity snižují náklady na nástroje a poskytují předvídatelnou životnost.
Sledujte mezeru mezi uvedenou a trvalou kapacitou. Nůžky dimenzované pro 25 mm měkkou ocel neudrží těsné tolerance na 20 mm plechu, pokud běží osmihodinovou směnu bez přestávky. Před podpisem se zeptejte na hmotnost rámu, kapacitu chlazení oleje a doporučený pracovní cyklus.
Realistický akceptační test: nařežte 20 mm měkkou ocel po celé délce lože, změřte přímost hran a výšku otřepů, opakujte alespoň padesátkrát a sledujte teplotu hydraulického oleje během běhu. Stabilní geometrie v druhé polovině testu dokazuje více než jakákoli brožurková křivka.
Kde si vydobyjí své postavení těžké hydraulické nůžky
Jakmile stroj zvládne materiál, skutečnou otázkou je, co udělá pro celkovou výrobní linku. Ve strojírenské výrobě těžké nůžky řežou rámové desky, základní desky a konstrukční díly v dávkách – vzor, který se opakovaně objevuje v případová studie strojírenství . Servisní střediska pro ocel používají stejný stroj ke zpracování plechu na prodejné přířezy, zatímco hutní závody umisťují nůžky přímo do linek na přípravu plechů.
Výrobci letadel řežou konstrukční polotovary z hliníku a vysokopevnostních slitin, kde stálá kvalita hran zkracuje dobu obrábění. Dokonce i nábytek z nerezové oceli, elektrické skříně a architektonické kovové konstrukce závisí na skutečné hraně čtverce před skládáním a svařováním. V každém z těchto nastavení jsou těžké nůžky obvykle nejrychlejším způsobem, jak přeměnit desku na přesný polotovar – za předpokladu, že čepel, přidržovače a úhel čela byly nastaveny pro tento konkrétní materiál.
Dobře fungující nůžky: mezera, hrablo a údržba
Nákup správného stroje je pouze prvním krokem; denní nastavení rozhoduje o tom, jak dobře díly vypadají. U měkké oceli by mezera čepele měla začínat na 5 až 10 procentech tloušťky plechu – zhruba 0,8 mm na plechu 10 mm – poté by měla být jemně doladěna podle směru otřepů a stavu hrany. Udržujte úhel čela co nejnižší a přitom stále čistě řežte: vysoký sklon snižuje řeznou sílu, ale také více deformuje tenké okraje plechu.
Pravidlo mezery mezi lopatkami. Začněte těsně a pootevřete mezeru, dokud nebude otřepy podél řezu rovnoměrná. Konzistentní otřepy po celé délce jsou lepším denním ukazatelem než mikrometrické údaje na studeném stroji.
Kvalita hydraulického oleje si zaslouží neustálou pozornost. Silný střih tlačí jeho obvod na teplotu během dlouhé směny; přehřátý olej ztrácí viskozitu, řezy jsou nerovnoměrné a těsnění rychleji stárnou. Kontrolujte hladinu oleje, filtraci a provozní teplotu podle pevně stanoveného plánu, ne když se objeví problém.
Bezpečnost je součástí výrobního plánu. Tyto stroje ukládají velké množství energie do hydraulického akumulátoru. Přední a zadní ochranný kryt, dvouruční ovládání a propojené ovládací prvky by měly být standardní součástí a údržba radlice nebo rámu musí vždy začít s hydraulikou zablokovanou a radlicí podepřenou.
Výběr vysoce výkonných hydraulických nůžek spočívá v přizpůsobení architektury tloušťce plechu, kterou skutečně zpracováváte. Tuhost rámu, variabilní sklon, hydraulická přídržná síla a ovládání mezery mezi lopatkami záleží mnohem víc než na chytlavém štítku. Začněte se svým nejtlustším běžným materiálem, proveďte na něm přejímací test a pečlivě sledujte, jak se stroj chová po hodině nepřetržitého řezání. Udělejte to a nůžky se tiše stanou jedním z nejspolehlivějších strojů na podlaze.
Související produkt
-
 +86-13813747229
-
 [email protected]
-
 č. 22 Haifang Avenue, město Chengdong, město Hai'an, provincie Jiangsu, Čína.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Všechna práva vyhrazena.
